Palackfúvó gép választás: EBM, IBM vagy ISBM? Melyik az Ön alkalmazásához?
A palackfúvó technológia választása nem ízlés és nem márka kérdése. Öt tulajdonsága van a terméknek, amelyek együtt szinte mindig eldöntik, hogy extrúziós, injekciós vagy injekciós nyújtva fúvó gépre van szükség. Ez a cikk ezt az öt kérdést veszi végig, és megmutatja, hol csúszik el a döntés a gyakorlatban.
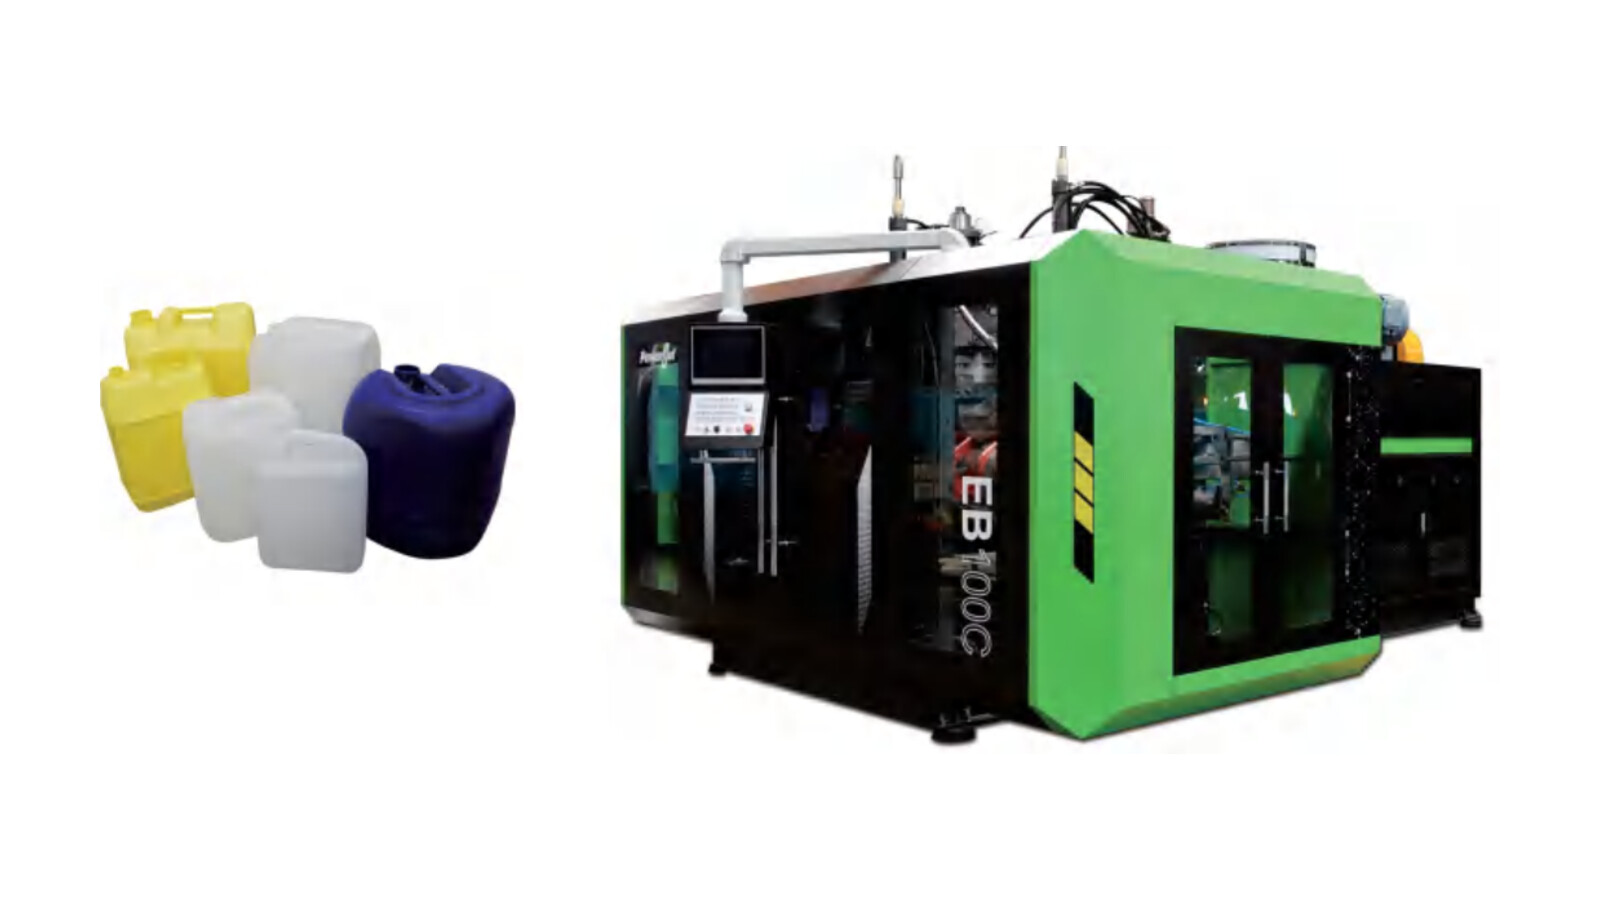
Aki először vásárol palackfúvó gépet, gyakran a géptípus felől közelít: „kell egy palackfúvó". A helyes sorrend fordított. Előbb a termék, aztán a technológia, csak utána a gép. Az üreges testek fúvására három alapeljárás terjedt el: az extrúziós fúvás (EBM), az injekciós fúvás (IBM) és az injekciós nyújtva fúvás (ISBM). A három eljárás nem egymás olcsóbb vagy drágább változata, hanem más-más termékkörre való. A rossz választás nem attól fáj, hogy a gép nem működik, hanem attól, hogy a palack minden darabja drágább, nehezebb vagy gyengébb lesz, mint amilyen lehetne.
01. A három eljárás egy ábrán
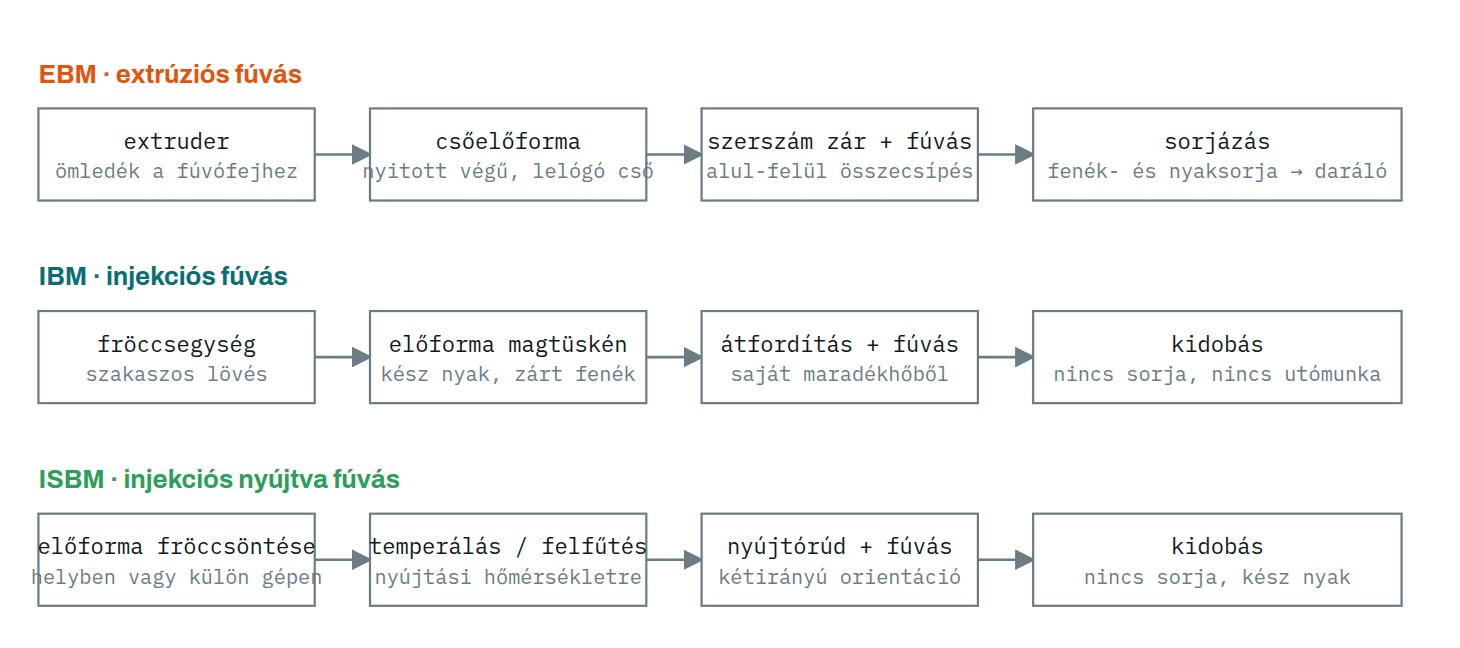
Mindhárom eljárás ugyanarra az elvre épül: egy még alakítható, meleg műanyag előformát zárt szerszámban sűrített levegővel a szerszámfalhoz fújunk, majd kihűtve kivesszük. A különbség abban van, hogy mi az előforma és hogyan készül.
Extrúziós fúvás (EBM)
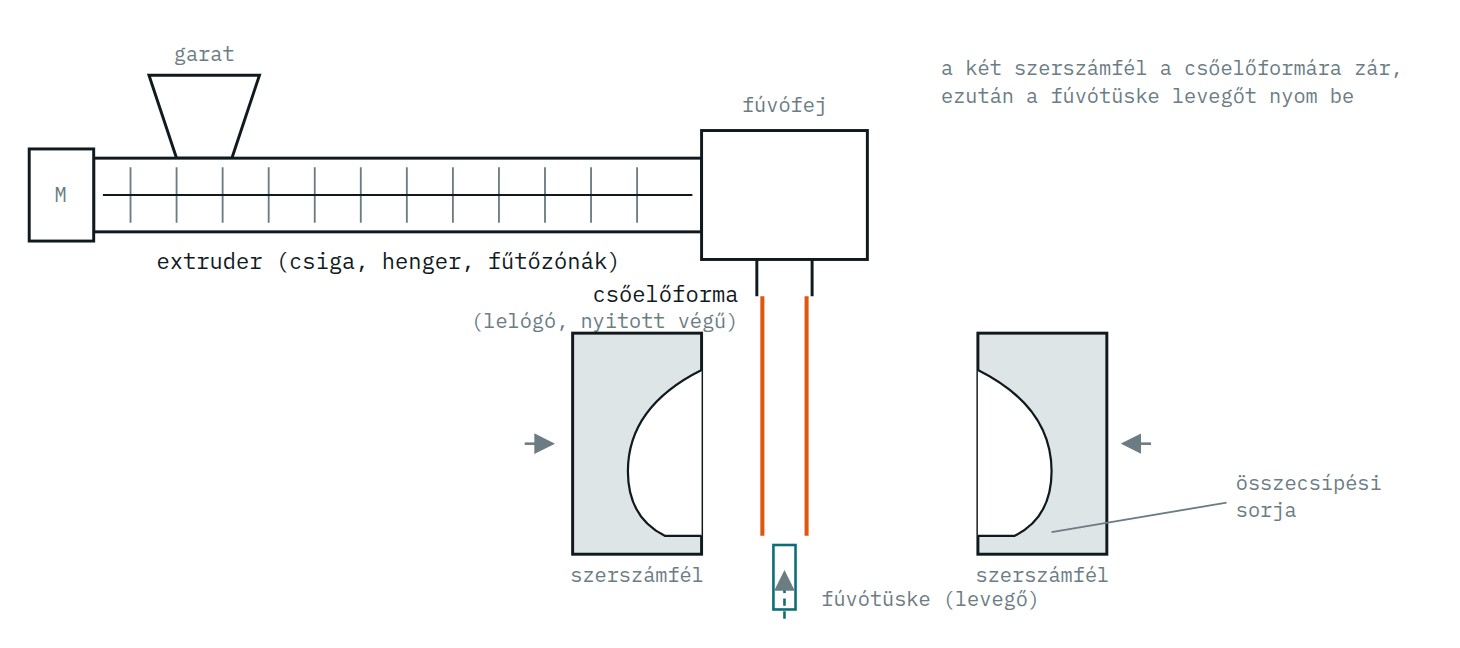
Az extruder megolvasztja és a fúvófejhez továbbítja az anyagot, amelyből a gyűrűs kilépőrésen át egy lelógó, nyitott végű cső, a csőelőforma képződik. A csőelőforma gépkialakítástól függően folyamatosan vagy szakaszosan (akkumulátoros fejjel) extrudálható; a szakaszos változat a nagy kannák, hordók és műszaki üreges testek területén jellemző. A két szerszámfél ezt zárja össze, a fenéknél összecsípi, majd a fúvótüske levegőt nyom be. A nyak és a fenék körül sorja marad, amit le kell választani és vissza kell őrölni. Az eljárás erőssége a szabadság: fogantyú, ovális vagy szögletes keresztmetszet, többrétegű fal, nagy űrtartalom mind megoldható.
Injekciós fúvás (IBM)
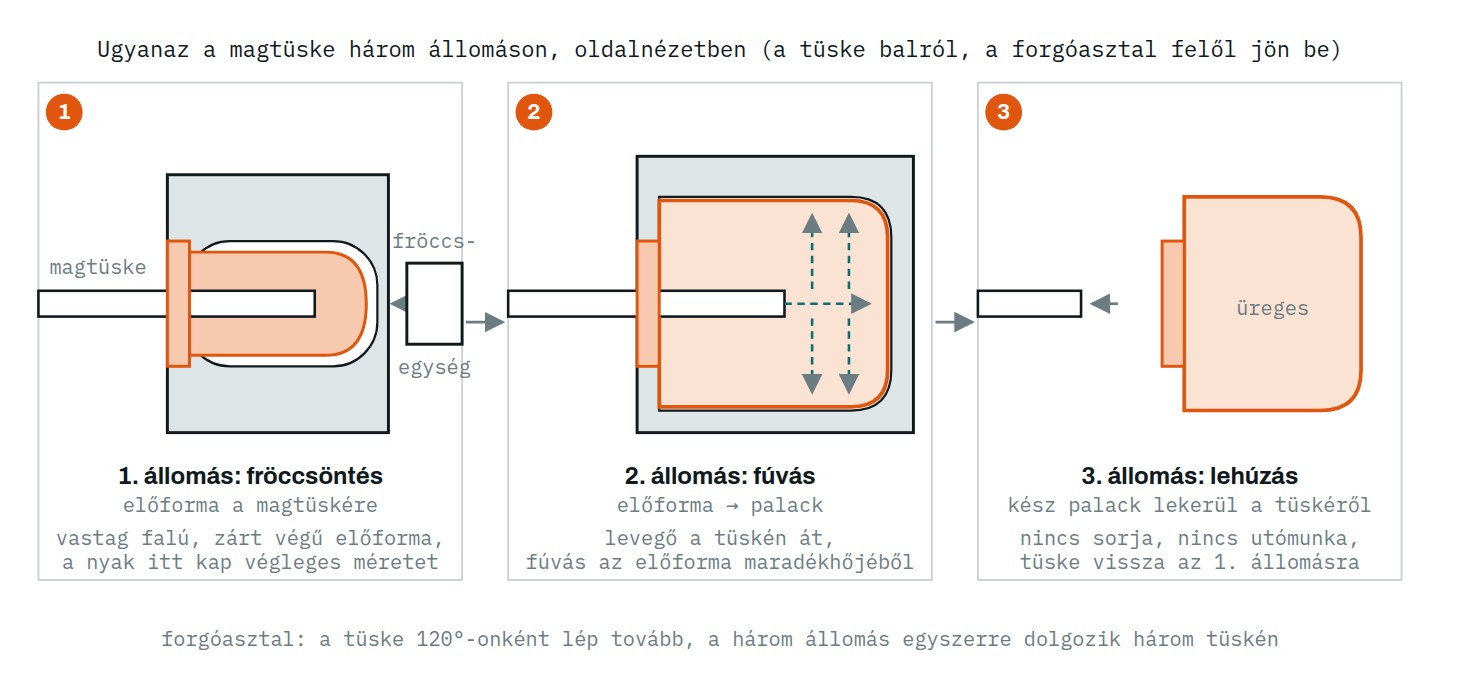
Az előforma egy magtüskére fröccsöntött, egyik végén zárt, vastag falú test, amelynek a nyaka már a fröccsöntéskor méretre készül. A tüske a még meleg előformát átfordítja a fúvószerszámba, ahol az saját maradékhőjéből fújható. Nincs sorja, nincs utómunka, a nyak fröccsöntési pontosságú. Cserébe az eljárás kis és közepes űrtartalmú, egybeformázott fogantyú nélküli termékekre való, jellemzően a gyógyszeripari, kozmetikai és egyadagos kiszerelésekre; ovális vagy más, nem kör alakú test IBM eljárással is készíthető.
Injekciós nyújtva fúvás (ISBM)
Ugyanaz a kiindulás, mint az IBM-nél, de a fúvás előtt egy nyújtórúd hosszirányban megnyújtja az előformát, és csak ezután jön a keresztirányú fúvás. A kétirányú orientáció rendezi a molekulaláncokat, ami PET-nél jelentősen javítja a szilárdságot és a gázzáró képességet. Ez a szénsavas italok és az ásványvizek palackjának eljárása. Két változata van: az egylépcsős gép helyben fröccsönti és fújja az előformát, a kétlépcsős rendszerben az előforma külön (akár vásárolt) termék, amit a fúvógép újra felmelegít.
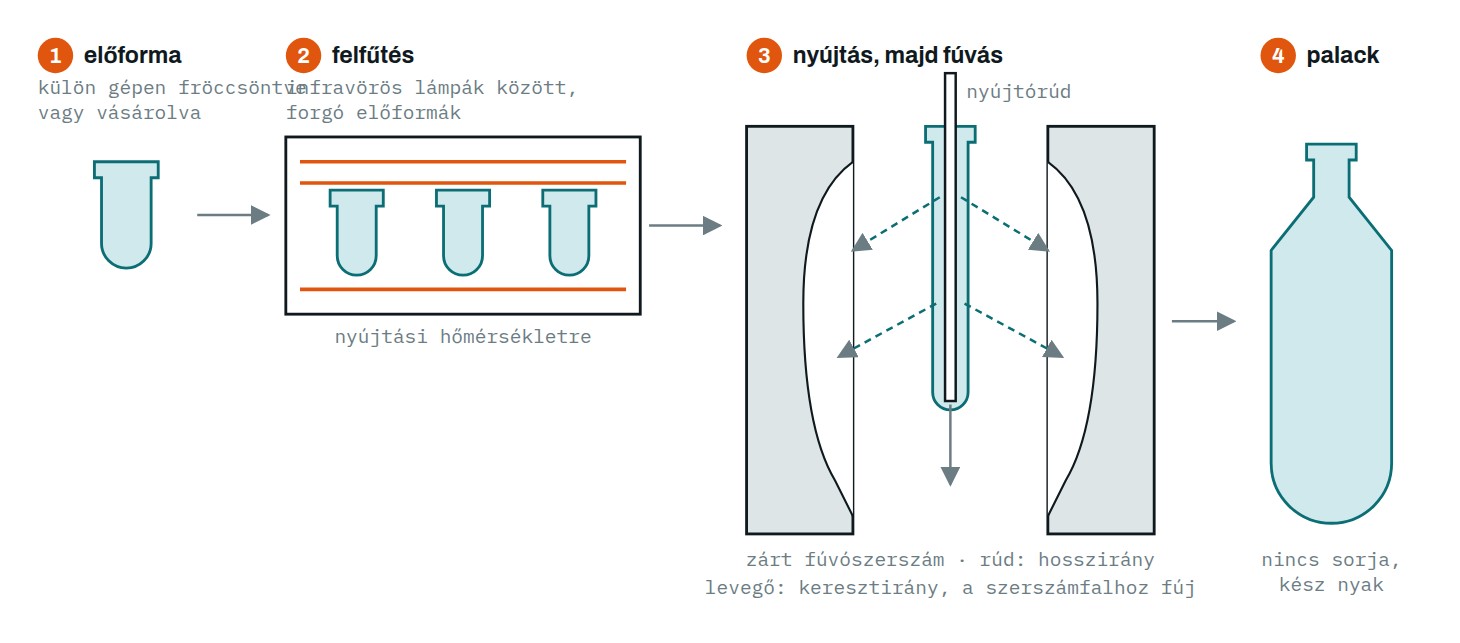
Amit ebből érdemes megjegyezni: az EBM a formaszabadság, az IBM a nyakpontosság, az ISBM a PET-szilárdság technológiája. Ha a termék bármelyiket kifejezetten igényli, a döntés lényegében megszületett. A nehéz esetek azok, ahol egyik sem kényszerítő.
02. Az öt kérdés, ami eldönti a technológiát
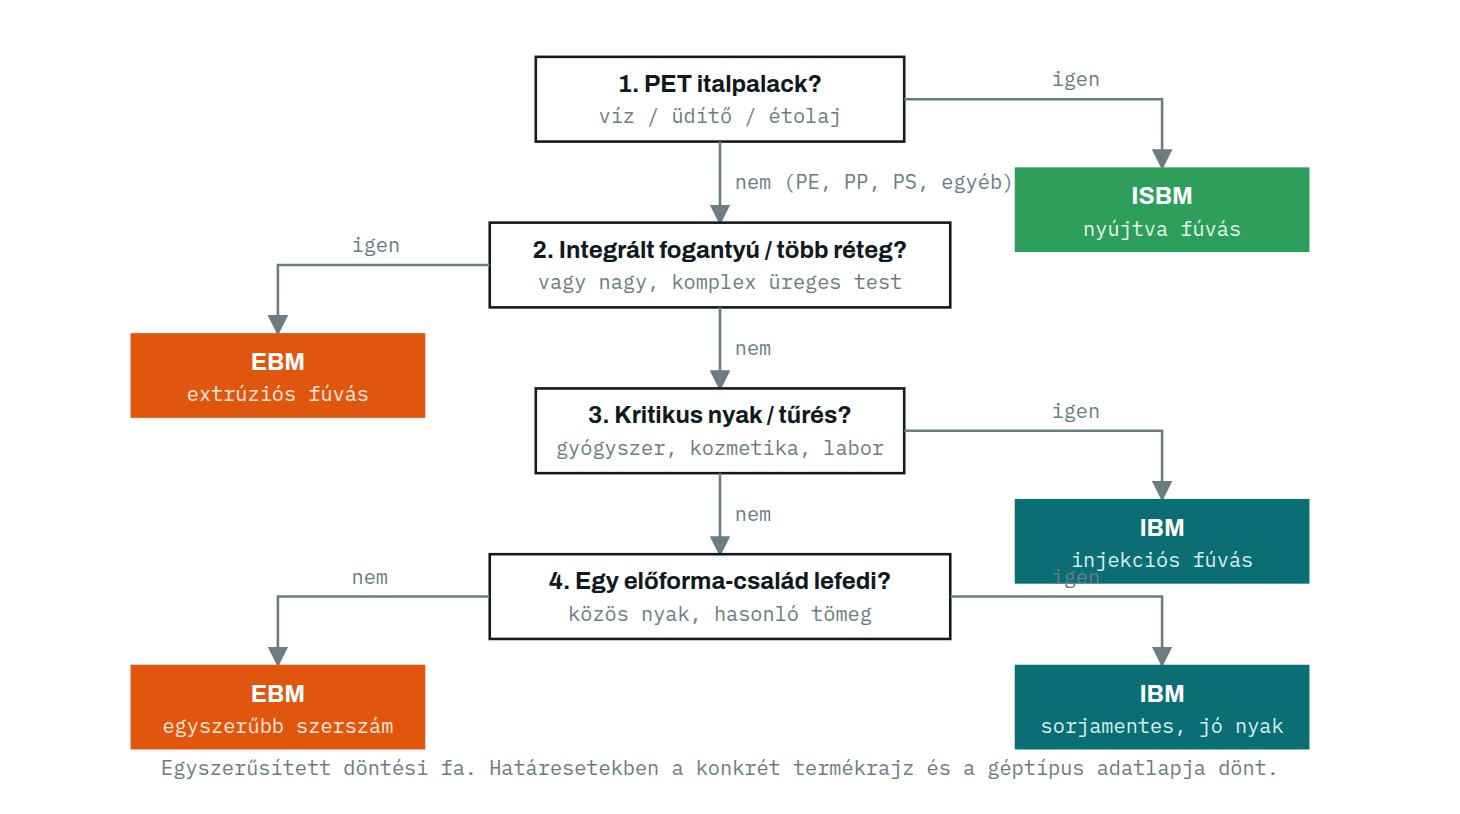
Az alábbi öt kérdés az alkalmazásból indul, nem a gépből. Tapasztalatunk szerint az esetek nagy részében már a második vagy harmadik kérdésnél egyértelmű a válasz. Ez tapasztalati megfigyelés, nem iparági statisztika.
1. kérdés: Milyen alapanyagból készül a termék?
Ez a legerősebb szűrő. PET italpalacknál az ISBM gyakorlatilag alaptechnológiának tekinthető, mert a kétirányú nyújtás jelentősen javítja a PET mechanikai és gázzáró tulajdonságait. A poliolefinek (PE-HD, PE-LD, PP) az extrúziós fúvás alapanyagai, mert kellő ömledékszilárdságú, a fúvófejen stabilan lelógó csőelőformát adnak. Az IBM eljárás anyagválasztéka széles: PP, PE, PS, valamint olyan műszaki polimerek is feldolgozhatók, amelyeket extrúzióval nehéz stabil csőelőformává húzni.
2. kérdés: Mekkora az űrtartalom?
Az extrúziós fúvás skálája a legszélesebb, a néhány tíz milliliteres flakontól az ipari kannáig és hordóig. Az IBM eljárás a kis űrtartalmak tartománya: a fröccsöntött előforma és a fúvás közben nehezen kontrollálható fenékközép miatt nagyobb testeknél már nem gazdaságos. Az ISBM a tipikus italpalack-tartományban, néhány száz millilitertől néhány literig a legerősebb. Ezek tartományok, nem éles határok, és a konkrét gép műszaki adatlapja a mérvadó. Az űrtartalom kérdése a következő, Palackfúvás #2 cikkünk témája lesz, amely az 5–30 literes HDPE kannákat veszi végig.
3. kérdés: Kell integrált fogantyú vagy koextrudált többrétegű fal?
Ha a termék palacktesttel egybeformázott üreges fogantyút vagy koextrudált többrétegű falszerkezetet igényel, az erősen az extrúziós fúvás felé mutat. Az ovális vagy szögletes forma önmagában még nem dönti el a technológiát: ilyen geometria IBM és ISBM eljárással is készíthető, bár az EBM nagyobb formaszabadságot biztosít. A palacktesttel egybeformázott üreges fogantyú a csőelőforma összecsípésével készül; IBM és ISBM esetén ez a megoldás nem áll rendelkezésre, ott külön fogantyúelem alkalmazható, amely géptől függően akár automatizáltan is behelyezhető. A többrétegű fal, például EVOH zárórétegű vegyszeres vagy élelmiszeres flakon, koextrúziós fejjel az EBM eljárásban készül a legtermészetesebben. Az ISBM-nél a többrétegűség létezik, de az előforma többkomponensű fröccsöntését igényli, ami külön szerszám- és gépszintű kérdés.
4. kérdés: Mennyire kritikus a nyak és a falvastagság-tűrés?
Gyógyszeripari, kozmetikai vagy laboratóriumi kiszerelésnél a nyak menete, a peremtömítés és a falvastagság-egyenletesség sokszor fontosabb, mint az alak. Ezt a fröccsöntött nyak adja meg, tehát IBM vagy ISBM. Az extrúziós fúvásnál a nyak a fúvószerszám és a fúvótüske, adott esetben a nyakbetét segítségével kialakított és kalibrált geometria, ami jó gépen és jó szerszámmal szintén pontos, de az elv más: nem fröccsöntött nyak, mint az IBM vagy ISBM esetén.
5. kérdés: Mekkora a darabszám, és mennyi a termékváltás?
A hagyományos EBM eljárásban a sorja aránya termékfüggő, de jellemzően számolni kell vele, és ez anyagot és daráló-, visszaadagoló-kapacitást jelent. Az IBM és ISBM eljárásban nincs sorja. Az előforma geometriája szoros kapcsolatban áll a késztermékkel, de a termékváltás nem feltétlenül jelent előformaszerszám-cserét: különösen kétlépcsős ISBM rendszereknél ugyanaz az előforma több palackformához is használható, ha a nyak, a tömeg és a nyújtási viszonyok megfelelőek. A kérdés ezért nem az, hány szerszámot kell cserélni, hanem az, hogy a tervezett termékkör lefedhető-e egy vagy néhány előforma-családdal. Ha igen, a sorjamentesség és a stabil nyak IBM vagy ISBM felé mutat; ha minden termék más nyakat és más előformát kíván, az extrúziós fúvás egyszerűbb szerszámoldala nyom többet a latban.
03. Ahol a döntés a gyakorlatban elcsúszik
Az elméleti kép fenti része a legtöbb szakirodalomban megtalálható. Amit ritkábban írnak le, az az, hol hibáznak a vásárlók.
A „PET-et is akarunk majd" csapda
Gyakori, hogy egy PE-HD flakonra vásárolt extrúziós gépnél felmerül: később PET-palackot is gyártanánk rajta. Az extrúziós fúvás és a PET nyújtva fúvása két különböző eljárás, más ömledékkezeléssel, más szerszámelvvel és más előformával. Léteznek extrúziós fúvásra fejlesztett PET-típusok és speciális gépmegoldások, de ez nem az a lehetőség, amit egy szabványos poliolefin-gépre alapozni érdemes. Ha a termékportfólióban PET-italpalack is szerepel, az egy külön technológiai vonal, és a beruházást így kell tervezni.
A sorját nem terveztük be
Extrúziós fúvásnál a sorja anyag, amit le kell választani, össze kell gyűjteni, le kell darálni és vissza kell adagolni. Ez daráló-, anyagszállító- és visszaadagoló-kapacitást jelent a gép mellett, valamint egy visszaadagolási arányt, amit a termék minősége korlátoz; az alapanyagtól és a technológiai körülményektől függően további anyagkezelésre is szükség lehet. Aki csak a gépet árazza be, azt a perifériákat felejti ki, amelyek nélkül a gép nem termel gazdaságosan. A perifériák méretezéséről külön cikksorozatban írunk.
Az egylépcsős és a kétlépcsős ISBM összekeverése
A kétlépcsős rendszer előnye, hogy az előforma vásárolható, tehát a fúvóüzemnek nem kell fröccsöntő kompetencia; a hátránya, hogy az előformát újra fel kell fűteni, ami energia és idő. Az egylépcsős gép ezt a maradékhő kihasználásával megtakarítja, cserébe a két folyamat egy gépen fut, ami a termékváltást és a kapacitás-összehangolást bonyolítja. Kis és közepes szériás, különleges formájú PET-termékeknél (kozmetika, széles szájú edények) az egylépcsős, nagy sorozatú italpalacknál a kétlépcsős a jellemző. Ez a felosztás a szakirodalom általános megfigyelése, nem szabály.
A biztonsági és megfelelőségi oldal
A fúvóformázó gépek biztonságának egyik releváns harmonizált szabványa 2026-ban az EN 422:2009. A 2023/1230/EU géprendelet 2027. január 20-tól alkalmazandó, és a jogilag mérvadó időpont a forgalomba hozatal, illetve az üzembe helyezés, nem a megrendelés, ezért a 2027-re átnyúló beszerzéseknél már a projekt időzítésével is számolni kell. Ha a fúvógépet robottal, szállítópályával vagy más gépekkel közös célra, összehangolt vezérléssel egyetlen funkcionális egységgé integrálják, a teljes gépegység megfelelőségét is vizsgálni kell; ennek felelőssége attól függ, ki hozza létre és ki helyezi forgalomba vagy üzembe a végleges egységet. Ez nem a technológiaválasztás kérdése, de a beszerzési ütemtervben ott a helye.
04. Összehasonlító táblázat
Az alábbi táblázat a fenti öt kérdés szerint rendezi a három eljárást. A cellák minőségi értékelések a hivatkozott források és saját tapasztalatunk alapján; konkrét gépnél mindig a műszaki adatlap a mérvadó.
| Szempont | EBM | IBM | ISBM |
|---|---|---|---|
| Jellemző alapanyag | PE-HD, PE-LD, PP, PVC | PP, PE, PS, műszaki polimerek | PET (továbbá PP, PLA) |
| Űrtartalom-tartomány | néhány 10 ml-től ipari kannáig, hordóig | kis űrtartalom, tipikusan néhány ml-től néhány száz ml-ig; gép- és termékfüggő | italpalack-tartomány |
| Integrált üreges fogantyú | beépítve megoldható | nem; külön fogantyúelem | nem; külön vagy behelyezett fogantyúelem |
| Ovál, szögletes, nem kör alak | igen, nagy formaszabadsággal | megoldható | megoldható, előforma- és orientációfüggő |
| Többrétegű fal | koextrúziós fejjel | korlátozott | többkomponensű előformával |
| Nyak | fúvott, kalibrált | fröccsöntött | fröccsöntött |
| Sorja, utómunka | van, visszaőrlés kell | nincs | nincs |
| Szilárdság, zárás | anyagfüggő | anyagfüggő, nincs orientáció | kétirányú orientáció; PET-nél javított szilárdság és gázzárás |
| Termékváltás | fúvószerszám cseréje | termékfüggő szerszámkészlet | gyakran csak fúvószerszám; előformafüggő |
| Tipikus termék | vegyszeres flakon, kanna, autóipari tartály | gyógyszeres, kozmetikai flakon, egyadagos | ásványvíz, üdítő, étolaj, széles szájú PET |
Gyors döntési összefoglaló
PET italpalack ISBM, más kérdés fel sem merül Fogantyús vagy nagy PE-HD, PP test EBM Kritikus nyak, kis űrtartalom, sorjamentesség IBM Kis PP/PE flakon, sok eltérő nyak és előforma EBM (egyszerűbb szerszámoldal) Kis PP/PE flakon, közös előforma-család, nagy sorozat IBM (nincs sorja)
05. Mit jelent ez a gépvásárlásnál?
A technológiaválasztás a gépvásárlás első és legkevésbé visszafordítható döntése. Ha ez a lépés kimarad, a gép később nem a termékhez, hanem a termék a géphez igazodik. Három dolgot javaslunk, mielőtt ajánlatot kérne.
- Termékrajz és alapanyag először. Egy méretezett rajz és a tervezett alapanyag megnevezése a legtöbb esetben egyértelművé teszi a technológiát. Ha még nincs rajz, a termékkör és a célűrtartalom is elég a szűkítéshez.
- Portfólió, nem egy termék. A gép élettartama alatt gyártani kívánt termékek listája dönti el, hogy a formaszabadság vagy a sorjamentesség ér-e többet. Az egyetlen mintapalack alapján hozott döntés a leggyakoribb hibaforrás.
- Gép plusz periféria. Az extrúziós fúvásnál a daráló és a visszaadagolás, az ISBM-nél a nagynyomású levegő, mindháromnál a hűtés a gép része a gyakorlatban, ha a beszerzési listán nem is az.
Közvetlen importőrként, hazai képviselettel és szervizzel dolgozunk, ezért egy beszerzést a technológiaválasztástól a beüzemelésig tudunk végigkísérni. Ha bizonytalan, melyik irány az Öné, a lenti útmutató végigvezeti az öt kérdésen, és a kitöltött eredménnyel már célzottan tudunk beszélni arról, milyen gépkonfiguráció illik a termékkörhöz.
Kapcsolódó cikkek: Fröccsöntő gép vásárlás 2026, öt szempont · EUROMAP ajánlások: referencia gépbeszerzéshez · Ipari chiller méretezés
Vidd magaddal a lényeget!
Add meg az adataid, és emailben elküldjük a letöltési linket.
Kérjen személyre szabott ajánlatot!
Töltse ki az online konfigurátort és szakértőink 24 órán belül küldik a testre szabott ajánlatot.
Palackfúvó gép konfigurátor →Kérdése van? Segítünk!
Vegye fel velünk a kapcsolatot és szakértőink segítenek a megfelelő megoldás kiválasztásában.
Kapcsolat →